
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

ENGINEER TALKS Ep.09: Marine Hatch Hardware Failure Analysis: Hinges & Latches
Hos Andy Marine tror vi at praktisk produksjonskunnskap er en av de mest verdifulle ressursene som er bygget over tid.
Inne i verkstedet vårt er det ingeniører, produksjonsspesialister og erfarne teknikere som har brukt årevis på å jobbe med marin maskinvare i rustfritt stål – fra materialvalg og presisjonsinvesteringsstøping til maskinering, polering og kvalitetskontroll av samlebånd.
Mange av disse innsiktene læres på den harde måten gjennom daglig produksjon og returer i felten: forståelse av hvorfor en lås binder seg etter en sesong på vannet, hvorfor et hengsel klikker på knoken under bølgeslag, og hvilke subtile støperi- og monteringsdetaljer som forhindrer kostbare garantikrav.
Denne praktiske kunnskapen holdes imidlertid ofte i verkstedet og når sjelden fram til båtbyggere, marinearkitekter og innkjøpssjefer som tar kritiske innkjøpsbeslutninger.
INGENIØR SNAKKER er vår innsats for å dele denne virkelige produksjonsopplevelsen.
Gjennom denne serien diskuterer vi materialer, verktøy, produksjonsprosesser og ærlige leksjoner på butikkgulvet fra perspektivet til en dedikert marin maskinvareprodusent.
Dagens ENGINEER TALKS Ep.09 presenteres av Engineer Wu, skrevet av meg som redaktør.
Ved båtbygging og innkjøp av maskinvare, når en dekktilpasning svikter, er den umiddelbare reaksjonen ofte å skylde på materialkvaliteten – forutsatt at noen leverte dårligere rustfritt stål eller hoppet over korrosjonsbeskyttelse.
Likevel, etter å ha undersøkt utallige returnerte dekksutstyr fra verft og garantiservicesentre, ser verkstedteamet vårt en helt annen virkelighet. Lukeutstyr – spesielt dekkhengsler, slamlåser, dreielåser og innfelte trekkringer – svikter sjelden fra generell rust alene. I stedet er for tidlige feil på vannet nesten alltid drevet av mekaniske og geometriske realiteter:vannfangende lommer som sulter stålet for oksygen, skarpe innvendige støpehjørner som konsentrerer bølgeslagende sjokk, ujevn veggtykkelse som forårsaker skjult indre porøsitet, og underdimensjonerte monteringsgrensesnitt som river i komposittdekkkjerner.
Marine luker opererer i en av de mest straffende sonene på ethvert fartøy. De blir tråkket på, slengt igjen under kraftig sjø, overfylt i saltspray og skrubbet med aggressive vaskekjemikalier. Når maskinvare velges utelukkende basert på et skinnende katalogbilde uten å evaluere hvordan det håndterer reelle dynamiske belastninger og drenering, er feil bare et spørsmål om tid.
Denne veiledningen deler våre praktiske verkstedobservasjoner om hvorfor lukemaskinvare går i stykker under drift, og hva båtbyggere, designere og monteringsledere bør se etter for å eliminere disse risikoene før komponentene når produksjonslinjen.
1. Dekkhengsler: tretthetsbrudd, vannfeller og faren for skarpe hjørner
Dekkhengsler på tunge motorluker, lasaretter og borbrønner tåler kontinuerlig syklisk stress. Hver gang et fartøy smeller i sjøen, utøver hele massen av lukelokket en voldsom utkragende kraft rett inn i hengselbasen og knoken. Ved inspeksjon av ødelagte hengsler som returneres fra feltet, konsentreres feil nesten alltid på to spesifikke steder:knokekryssetogutsparingen for monteringsskruen.
"Vannfellen"-fenomenet:
Klasse 316 rustfritt stål er avhengig av kontinuerlig kontakt med oppløst oksygen i omgivelsesluften for å opprettholde og helbrede dens mikroskopiske kromoksidbeskyttende film. Når en hengselstøp er utformet med flate, forsenkede monteringslommer eller tette, udrenterte knokegap, vaskevann og saltvannsbasseng inni. Stålet er fanget i en stillestående, oksygenfattig lomme, og kan ikke gjenoppbygge sitt passive lag. Det stillestående saltvannet blir surt, og initierer lokalisert sprekkkorrosjon og groper som raskt fungerer som et usynlig utgangspunkt for utmattelsessprekker under gjentatt dynamisk bølgesmell.
Skarpe indre hjørner vs. sjenerøse fileter:
I rimelige sandstøpinger eller dårlig verktøyte investeringsformer er overgangen mellom den flate monteringsklaffen og den hevede knoken ofte igjen med en skarp rett vinkel. Dynamiske støtbelastninger konsentreres direkte langs denne skarpe hakklinjen i stedet for å spre seg over kroppen. Godt verktøyte støpte hengsler har jevne, kontinuerlige overgangsradier og skrånende dreneringsplaner for å fordele sjokkbelastninger jevnt og samtidig la sjøvann renne av umiddelbart.
Støpeveggtykkelsesbalanse:
I støperiet, hvis hengselsknoken er støpt tykk og solid mens monteringsklaffen forblir papirtynne, avkjøles metallet ujevnt i den keramiske formen. Denne kjøledifferensialen skaper skjulte mikroskopiske krympingshull rett ved krysset der spenningen er høyest. Riktig verktøy sikrer jevne veggoverganger, og eliminerer innvendige støpehull før polering begynner.

Hengsel
Støpte hengsler i rustfritt stål for marine luker, skap og dekkspaneler.
SE CASTING HENGSLER →2. Slamlåser og dreielåser: Nedbrytning av fjær og mekanisk binding
Låsemekanismer på gulvluker, midtkonsolldører og agnbrønner tåler tusenvis av lukkesmell og kontinuerlig skrogvibrasjon på gang. De to vanligste feltklagene fra båtverft er"låsetungen sitter fast inni og vil ikke sprette ut"og"dreielåsen rasler løs og vil ikke tette luken."
Hvorfor Slam Latches binder opp:
- Innvendig fjærkammerkorrosjon:Mens den ytre låsekroppen er støpt 316 rustfritt stål, er interne trykkfjærer ofte laget av dårligere fjærtråd. Når uforseglede låsekamre fanger saltvann, får fjæren rask avslapning eller klikker helt, slik at glidebolten sitter fast inne.
- Grove As-Cast Cam Bevels:Hvis den avfasede inngrepsflaten til glidebolten etterlates grov eller bare overfladisk polert, skaper gjentatt smelling mot slagplaten mikroknusing, noe som forårsaker metall-på-metall-friksjon som raskt binder mekanismen.
Hvorfor slå låser mister kompresjon:
- Skaftspill og eksentrisk slitasje:Når klaringen mellom den sentrale rotasjonsakselen og huset er for løs, får motorvibrasjoner akselen til å vingle. Over tid slites kamarmen ujevnt mot slagplaten, fjerner den interne driften og mister kompresjonen på lukepakningen.
- Mangel på positive sperrer:Uten positiv kulesperreposisjon eller syntetiske låsebøsninger, roterer kontinuerlig løpende vibrasjon gradvis låsehåndtaket ut av sin låste posisjon, slik at vann lekker inn i tørre oppbevaringsrom.
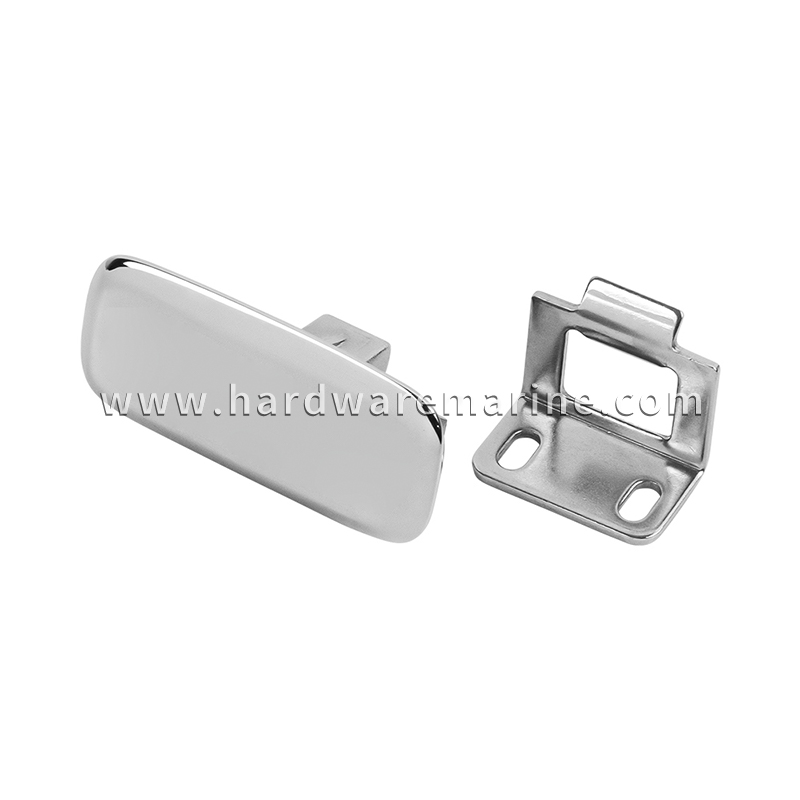
3. Flush-mount trekkringer: Snap laster og dekk rives ut
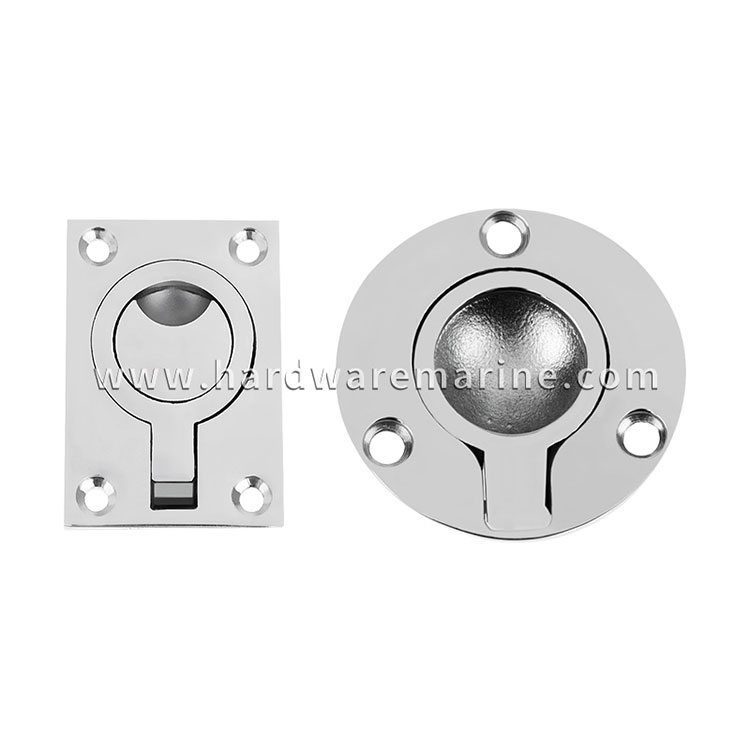
Flush pull-ringer er designet for å sitte perfekt flatt på dekksområder med mye trafikk, samtidig som besetningsmedlemmer kan løfte tunge, tette gulvpaneler, brønner og maskinromsluker. Å løfte en tung luke tett med gummi skaper imidlertid høy startmotstand. Besetningsmedlemmer trekker sjelden rett oppover med kalibrert kraft; de rykker og snapper ringen på skrå.
Sårbarheten til enkeltpunktspivotpinner:En flush pull ring svinger på en horisontal festestift inne i den støpte koppen. Når underdimensjonerte stifter eller grunne festebosser brukes, bøyer skrå belastning stiften, blokkerer ringen halvåpen eller skjærer stiften under tung belastning.
Knusing av dekkkjerne og knekking av gelcoat:Det andre store feilpunktet er dekkgrensesnittet. Standard spylekopper har smale omkretsflenser. Når noen drar hardt i ringen, skaper den oppadgående kraften en kraftig løftehandling, som driver den ytre flenskanten nedover som en meisel inn i glassfibergelcoaten. Festing av trekkringer direkte i komposittdekk med metallskruer uten brede bakplater knuser uunngåelig kjernen, sprekker gelcoaten og forårsaker fuktinntrenging i dekklaminatet.
4. Støperi- og etterbehandlingsdetaljer: Hvor maskinvarepålitelighet virkelig er bygget
Når du går gjennom støpeverkstedet vårt, lærer du raskt at forskjellen mellom en montering som varer ti sesonger og en som feiler på tolv måneder, kommer ned til operasjoner som det blotte øye ofte overser på en ferdig del.
- Fullfør deflashing langs skillelinjer:Der keramiske formhalvdeler møtes, dannes mikroskopiske støpeglimt langs skillelinjen. Hvis etterbehandlere ganske enkelt polerer utsiden og etterlater grove glitter på innsiden av hengselknokene eller skrueforsenkingene, fungerer de taggete kantene som innebygde spenningsstigerør der utmattelsessprekker begynner, mens de fanger opp poleringsstøv som raskt ruster.
- Full ultrasonisk rengjøring og kjemisk passivering:En høyglans mekanisk speilpolering alene garanterer ikke korrosjonsbestandighet - poleringshjul kan smøre mikroskopiske jernpartikler og voks inn i overflatemikrodaler. Ekte marin holdbarhet krever full ultralydavfetting etterfulgt av grundig kjemisk syrepassivering for å løse opp fritt jern og gjenopprette et ubrutt, selvhelbredende passivt lag over alle innvendige og utvendige overflater.
5. Sjekkliste for kvalitet og aksept i butikkgulvet for båtbyggere
For å hjelpe yachtmonteringsveiledere, kvalitetsinspektører og anskaffelsesteam med å skjerme ut høyrisikolukemaskinvare før installasjon, anbefaler ingeniørteamet vårt denne praktiske 4-trinns fysiske inspeksjonsprotokollen:
| Inspeksjonsfokus | Hva du skal sjekke med hånd og øye | Hvorfor det betyr noe på båten |
|---|---|---|
| 1. Hjørneradier & Drenering | Kontroller forbindelsen mellom knoken og monteringsklaffen. Se etter jevne, sjenerøse overgangskurver og skrånende festefordypninger i stedet for skarpe rette vinkler. | Eliminerer stresskonsentrasjonspunkter under bølgesmell; forhindrer stående vann i å råtne den beskyttende passive filmen. |
| 2. Toleranse og følelse av bevegelige deler | Betjen slamlåser og dreielåser for hånd. Kontroller om det er en positiv, rask fjærretur uten grov friksjon, og sørg for at roterende aksler ikke har løs sideveis slingring. | Løse aksler rasler opp under motorvibrasjoner; grove låsetunger galler og binder seg etter kort eksponering for saltvann. |
| 3. Flensunderstell og pinnestyrke | Inspiser baksiden av trekkringene og hengselklaffene. Bekreft tilstrekkelig veggtykkelse, tilstedeværelse av forsterkende ribber på undersiden og tunge, sikre stiftholdere. | Forhindrer støpte hus fra å bøye seg eller kneppe dreiestifter når mannskapet snapper tunge, sugede lukedeksler opp. |
| 4. Festestøtte og sengetøytilpasning | Sørg for at monteringsskruens forsenkninger er rent sentrert uten grader, og kontroller at støtteplater med gjennomgående bolt er spesifisert for alle strukturelle luketrekkpunkter. | Fordeler dynamiske sjokkbelastninger jevnt inn i skrogstrukturen, og forhindrer knekking av gelcoat, uttrekk av skruer og knusing av dekkkjerne. |
6. Innkjøpsmaskinvare bygget for ekte marineplikt
Lukemaskinvare bør aldri være en ettertanke i fartøydesign. Når et hengsel klikker, en lås griper seg eller en trekkring trekker ut på vannet, bryr seg ikke båteieren hvilket maskinvaremerke som ble installert – de holder båtbyggeren ansvarlig for feilen. Ved å insistere på maskinvare konstruert med riktige avspenningsradier, selvdrenerende konturer, robuste interne mekanismer og ren støperifinishing, kan båtbyggere beskytte merkevarens rykte, strømlinjeforme monteringen av samlebåndet og eliminere kostbare garantiserviceoppkall.
Custom Marine Hardware Engineering og OEM-produksjon
Andy Marine spesialiserer seg på OEM og ODM rustfritt stål marine maskinvareløsninger, og samarbeider med yachtbyggere, marinearkitekter og marine distributører over hele verden.
Fra design-for-manufacturing (DFM) vurderinger og tilpasset verktøyutvikling til presisjonsinvesteringsstøping, flerakset CNC-maskinering, elektropolering og batchtesting, jobber ingeniørteamet vårt direkte med ditt tekniske personale for å sikre at alle lukebeslag, hengsler og låsemekanismer fungerer pålitelig under ekte havbelastninger.
Kontakt vår ingeniøravdeling i dag for å gjennomgå maskinvarespesifikasjonene dine for dekk eller diskutere tilpassede verktøykrav for din neste produksjonsbygging.


